
倉庫や配送センターに足を踏み入れたとき、まず目に飛び込んでくるのは、ローラーが整然と並んだ金属製のレール、いわゆる「ローラーコンベア」です。人の手で持ち上げたり押したりすることなく、箱やパレットが様々なポイントへと流れていくこのシステムは、現代の倉庫において最も基礎的な設備の一つであるにもかかわらず、企業が倉庫の改善計画を立てる際には最も見落とされがちなパーツでもあります。
「ベルトのないベルトコンベア」として多くの方に親しまれているローラーコンベアですが、実際の現場においては多様な種類が存在し、それぞれ適した用途が異なります。選定を誤ると、投資したにもかかわらず十分なパフォーマンスを発揮できなかったり、わずか数年でシステム全体の再構築を迫られたりするリスクがあります。本記事では、ローラーコンベアの仕組みや種類、他の搬送システムとの違い、そして導入前に考慮すべき重要なポイントについて詳しく解説します。
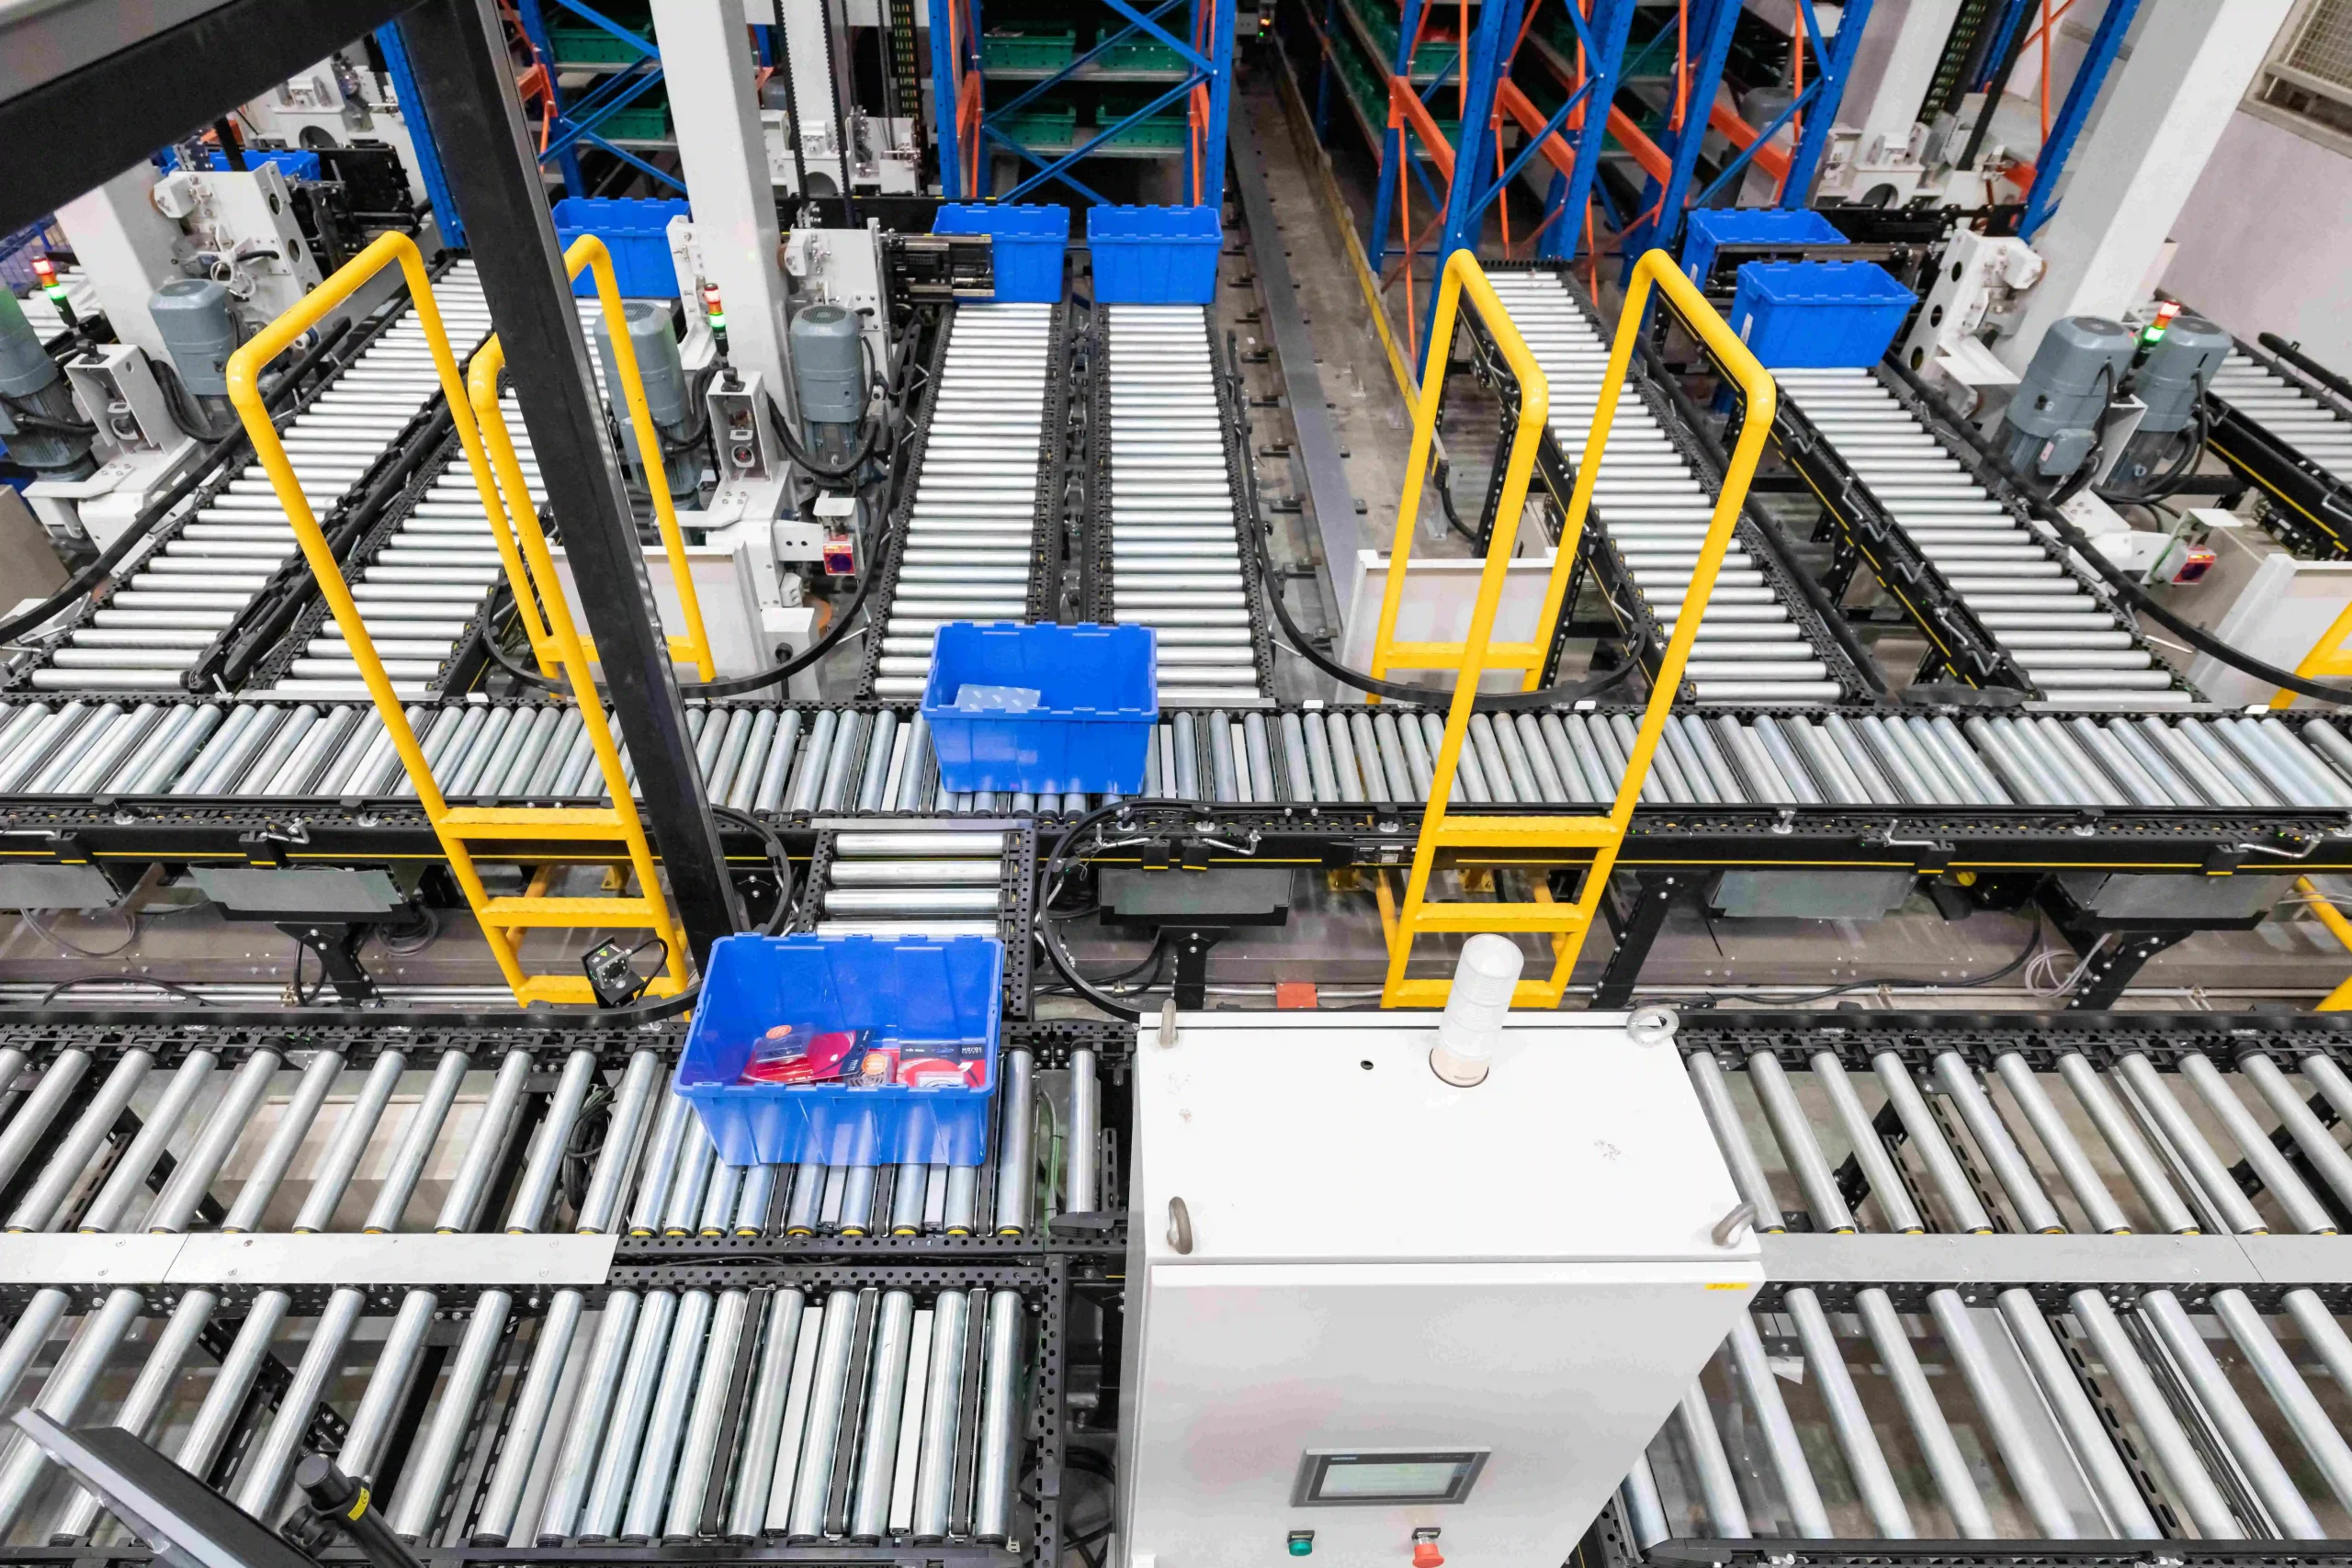
ローラーコンベアとは、フレーム構造上に円筒形のローラーを長手方向に並べた搬送システムです。段ボール箱、プラスチックコンテナ、木製パレット、または底面が平らなワークなど、底面が平坦で堅固な物品を支えて移動させる役割を果たします。物品は、選択したシステムのタイプに応じて、重力、モーターの動力、あるいは作業員の押し力によってローラーに沿って移動します。世界中の倉庫で主力設備であり続けるローラーコンベアの最大の特長は、そのシンプルな構造、容易なメンテナンス性、そして多くの場合において布製ベルトコンベアを上回る耐荷重性にあります。特に、日々の業務の中で繰り返し発生する摩擦や衝撃に耐えなければならない、パレットや重量物の搬送作業において非常に高い効果を発揮します。
ローラーコンベアは、一定の間隔で並べられたローラーによって構成されています。この間隔は「ピッチ」と呼ばれ、搬送する商品のサイズに基づいて決定されます。搬送物は、同時に少なくとも3本のローラーに支えられるだけの長さが必要です。これに満たない場合、安定した搬送ができなくなったり、ローラー間の隙間で立ち往生したりする原因となります。ローラーの駆動方式は、大きく分けて2つのアプローチに分類されます。1つ目は、モーターを使用せず、(レール)の傾斜を利用して重力のみで商品を滑らせる方式です。ラック(棚)から梱包エリアへの移動など、すでに高低差が存在する場所に最適です。2つ目は、ベルト、チェーン、あるいは各ローラーに内蔵されたモーターを使用してローラーを回転させる方式です。これにより、平坦な床面での搬送や傾斜を上る搬送が可能になり、センサーによる位置検知を通じて、速度や商品の停止タイミングを正確に制御することができます。
モーター駆動を持たず、コンベア自体の傾斜による重力を利用して搬送するタイプです。すべてのローラーコンベアの中で最も低コストで導入でき、電力を消費せず、モーターに起因する部品の摩耗もありません。荷物の積み卸しを行うバース周辺や、フローラックからの搬出ルートといった、短距離の搬送ポイントに最適です。ただし、速度制御ができないことや、自然な傾斜のないフラットなエリアでは使用できないという制約があります。
各ローラー内、または特定のローラー内に小型モーターが埋め込まれており、ゾーンごとに独立した制御(ゾーンコントロール)を行います。これにより、あるゾーンで商品を一時停止させても、隣接するゾーンで移動中の他の商品に影響を与えることがありません。商品の重量計測待ち、バーコードスキャン待ち、あるいは自動仕分けシステムへの投入待ちなど、商品を段階的に一時停止させる必要がある工程に最適です。
コンベアの全長にわたって通された1本の駆動シャフト(ラインシャフト)と、1台のモーターによってすべてのローラーを回転させる方式です。モーターを各ローラーに配置するシステムに比べ、省エネルギーであり、細かいゾーン制御を必要としない長距離の搬送ラインに最適です。ただし、特定の場所での速度調整や停止制御はMDRシステムに比べて制限されます。
ローラー同士がチェーンによって連結されており、一般的なローラーコンベアの中で最も高い耐荷重性を誇ります。主にフルロード(満載)のパレット搬送に使用され、剥き出しのベルトシステムと比較して、衝撃や粉塵・湿気の多い環境に対する耐久性に優れています。自動倉庫(AS/RS)との連動や、パレット梱包機の直前における一時ストック場所など、パレット搬送の主要な選択肢となっています。
搬送されてきた商品が、すでに先客の商品が存在する地点に到着した際、前方の品物を押したり衝突させたりすることなく、自動で停止して待機できるように設計されています。商品が待機しているゾーンの駆動力を自動で完全に遮断する「ゼロ・プレッシャー(無圧)タイプ」と、わずかな接触圧力が残る「ミニマム・プレッシャータイプ」に分類されます。商品の流入量が不規則な生産ラインや仕分け現場において、衝突による商品の破損を防ぐために非常に重要な役割を果たします。
ローラーコンベアと他の搬送システムの混同がよく見られますが、主な違いは「搬送物との接触面の形状」と「適した用途」にあります。 ベルトコンベアは、連続した布製またはゴム製のベルトを使用しており、形状が不規則なもの、底面が平らでないもの、あるいは密閉された表面を必要とする粉体や液体などの搬送に最適です。しかし、一点にかかる耐荷重は小さく、重量物や鋭利なものを搬送する際には摩耗が早くなるというデメリットがあります。一方、チェーンコンベアは、ローラーを使用せずチェーンで直接搬送を行うため、熱や腐食性化学物質が存在する過酷な環境での極めて重いパレット搬送に向いています。ただし、一般的なローラーコンベアに比べて価格が高く、設置も複雑になります。したがって、ローラーコンベアは「コスト」と「性能」のバランスが取れた優れた中間選択肢と言えます。ベルトコンベアよりも耐荷重性に優れ、チェーンコンベアよりも安価であり、双方のシステムに比べてメンテナンスも容易です。ただし、底面が平らで硬い商品にしか使用できないという制約があります。柔らかいプラスチックバッグ、不規則な形状のベースを持つ商品、あるいはローラーのピッチよりも小さいサイズのワークは、このシステムには適していません。
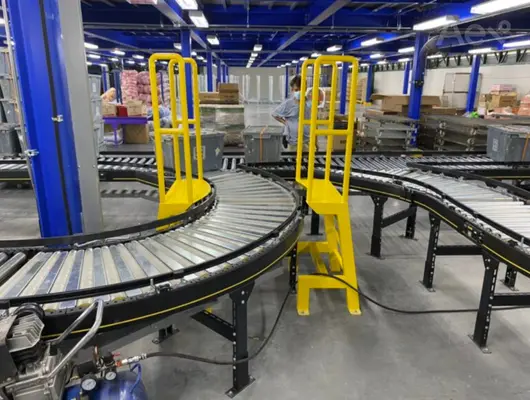
倉庫・配送センター: 入荷エリアから保管場所へ、または棚から出荷前の梱包エリアへと段ボール箱を搬送します。多くの場合、自動仕分けシステムと組み合わせて活用されます。
Eコマースおよび3PL(サードパーティ・ロジスティクス): 1日の注文数が非常に多く、様々なサイズの段ボール箱を連続して搬送する必要がある現場に最適です。「アキュムレーション・ローラーコンベア」を導入することで、不規則に流入する商品の流れや滞留をスムーズに調整できます。
製造工場・組立ライン: 各組立ステーション間でワークを搬送します。特に、自動車部品のパレットや食品用のコンテナなど、底面が頑丈で平らなワークの搬送に優れた効果を発揮します。
自動化システムがすでに導入されている倉庫: 自動倉庫(AS/RS)やAGVを導入している現場では、自動機械と、品質検査などの依然として人手が必要な作業ポイントとを接続する中継点(インターフェース)としてローラーコンベアが広く採用されています。
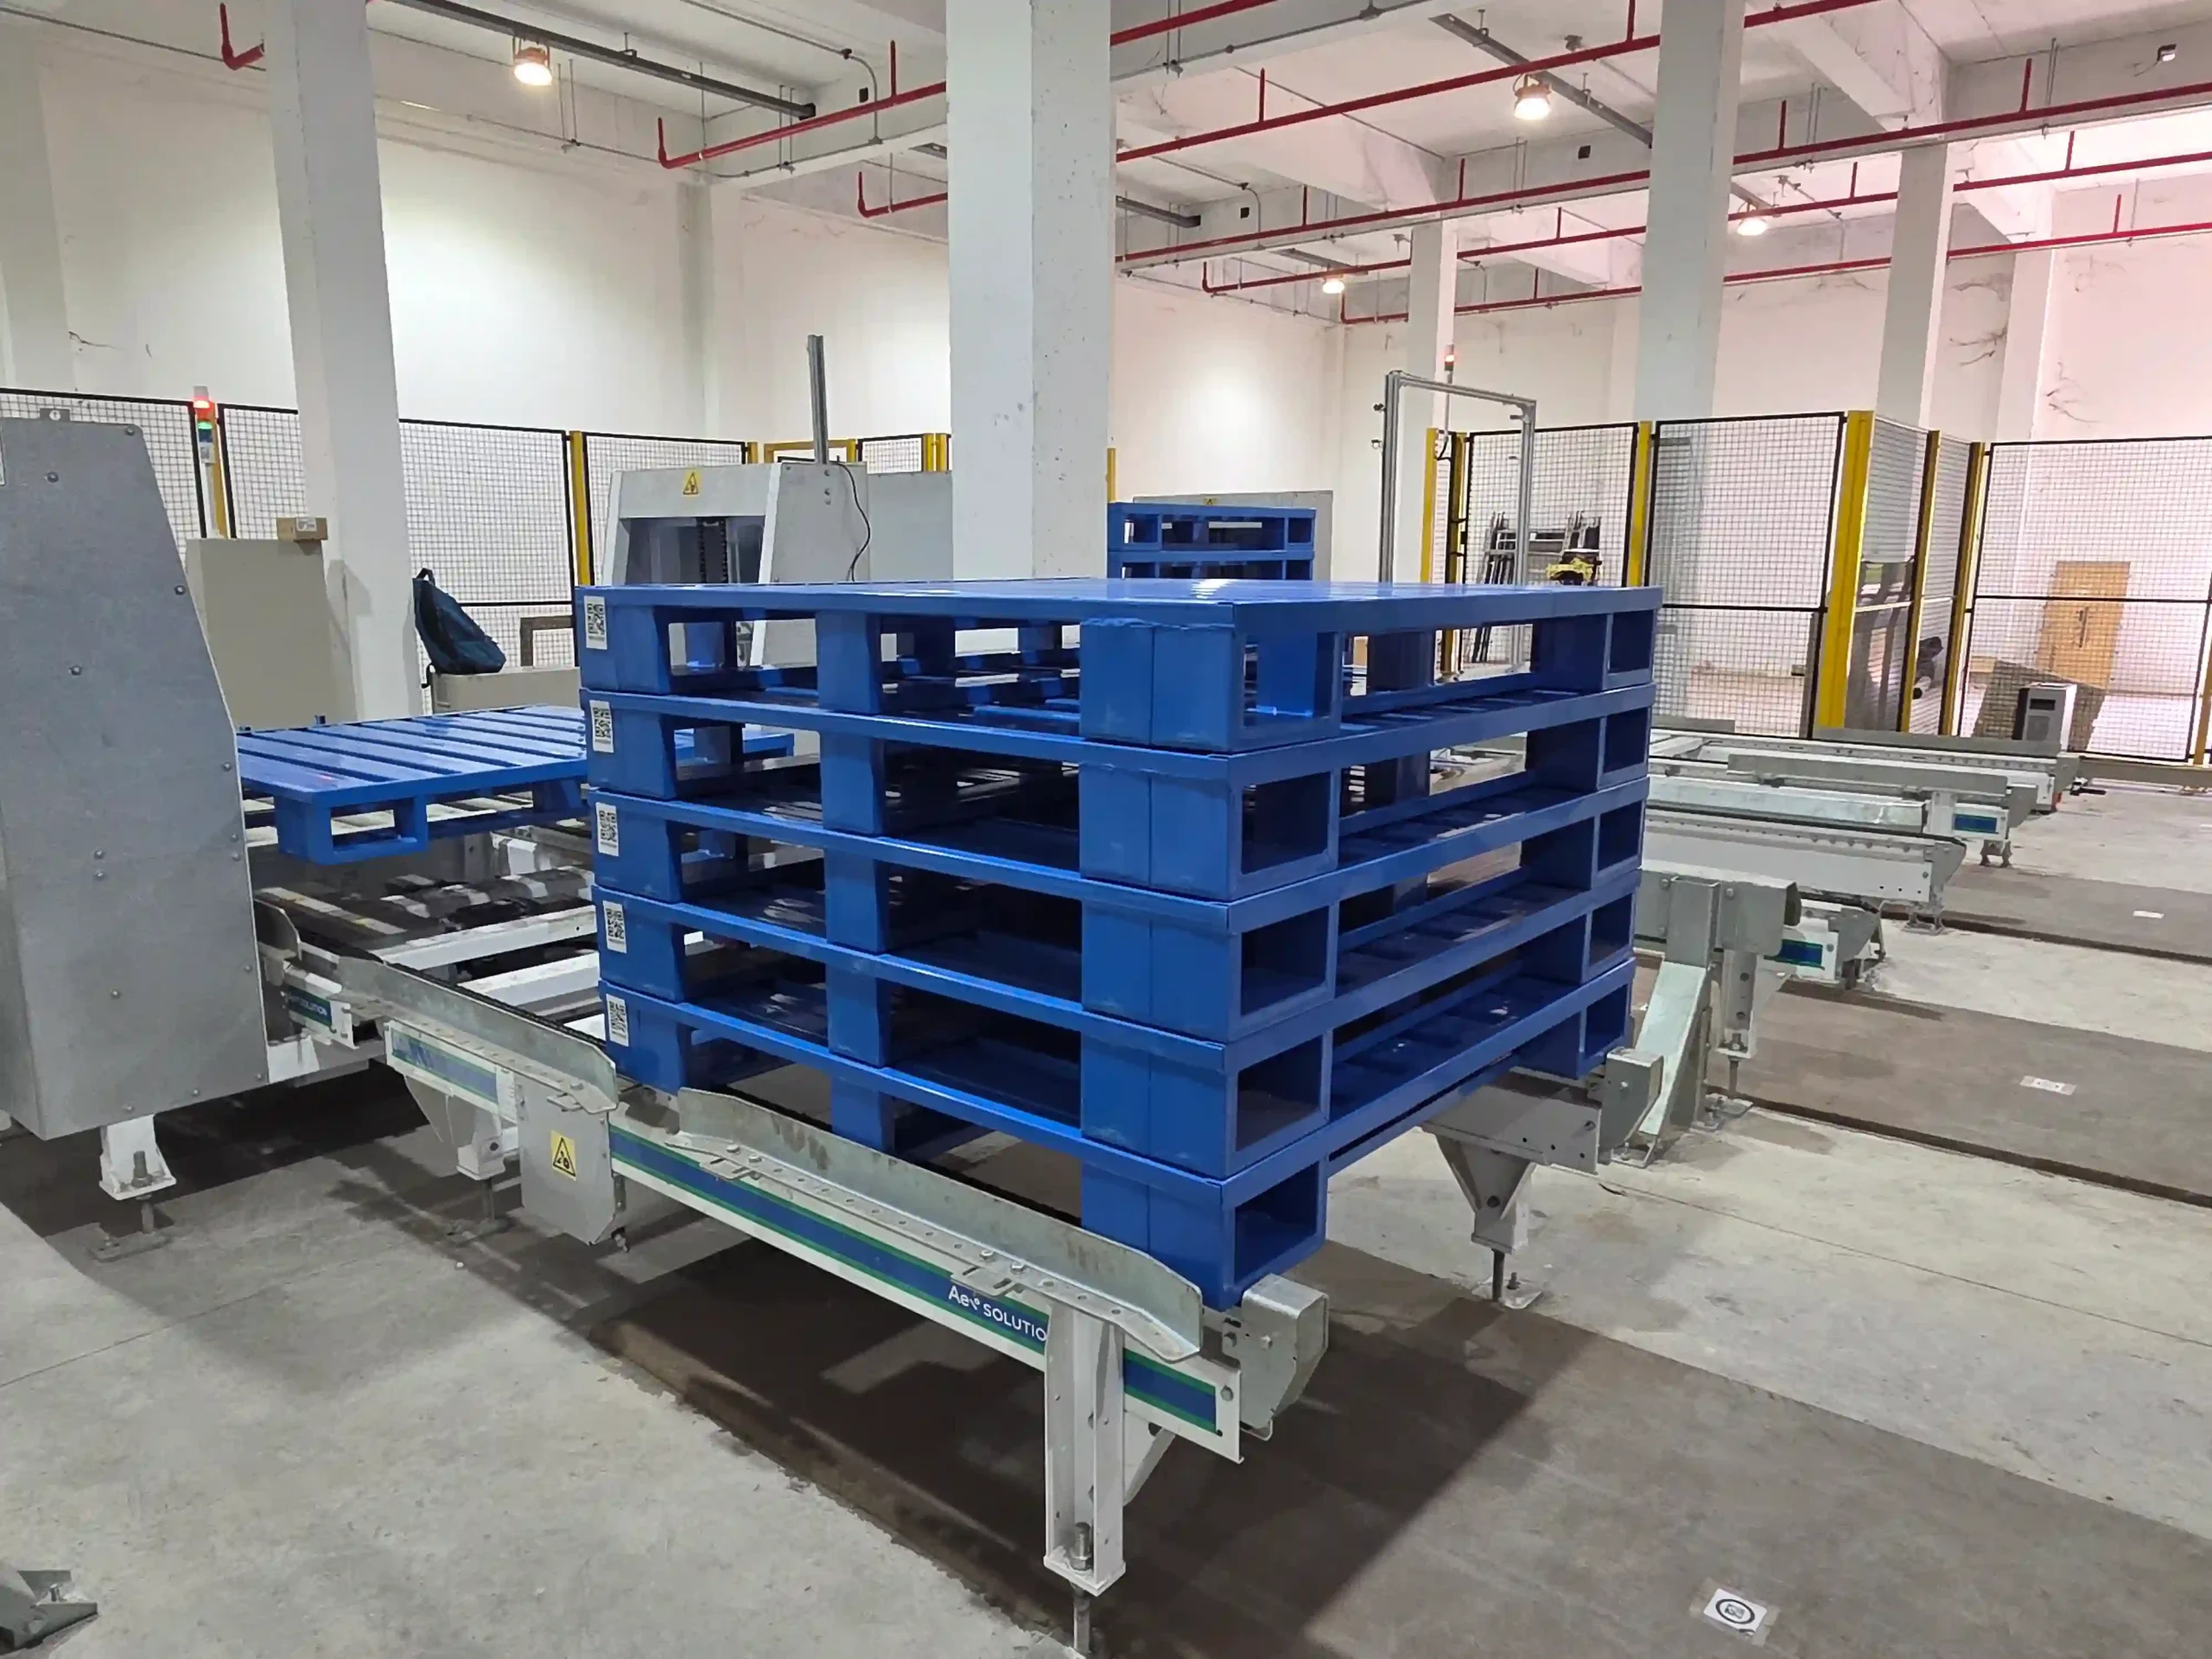
商品の重量とサイズ: 1個あたりの重量および単位距離あたりの総重量は、ローラーの直径やパイプ肉厚を決定する要素となります。一般的な軽量の段ボール箱には小径ローラーが使用されますが、フルロード(満載)のパレット搬送には、ヘビーデューティー向けに特別設計されたCDLRシステムが必須となります。
ローラーのピッチ(設置間隔): 搬送する商品グループの中で、底面が最も小さいサイズに合わせてピッチを選定する必要があります。ピッチの間隔よりも小さい商品は、ローラーの隙間に落ちたり、正常に搬送されなくなったりします。
駆動方式の選定: 最安値だけで選ぶのではなく、倉庫内における商品の実際の流動パターンに応じて、重力式(Gravity)、MDR、ラインシャフト、またはCDLRの中から最適な方式を選択してください。ゾーン制御ができないシステムの場合、頻繁に順番待ちが発生する場所で、商品の衝突・蓄積による破損を引き起こすリスクがあります。
ソフトウェアおよび他機器との連携: 倉庫に自動仕分け機、重量測定器、あるいは倉庫管理システム(WMS)とローラーコンベアを連携させる計画がある場合は、後からの追加ではなく、設計段階からセンサーや通信規格に対応したモデルを選定する必要があります。
倉庫レイアウトのスペースと傾斜: すでに高低差が存在する倉庫のレイアウトであれば、特定の区間において重力式コンベア(Gravity Conveyor)を活用することで導入コストを削減できます。一方、全面がフラットな平坦地である場合は、全区間においてモーター駆動式のシステムが必須となります。
作業環境: 工場内における粉塵、湿気、あるいは高温といった環境は、選択するローラーの材質や駆動システムに直接影響を与えます。設計を依頼する段階で、現場の実際の環境条件を正確に伝えることが重要です。
現代の倉庫において、ローラーコンベアが単独で稼働することはほとんどありません。その多くは、入荷エリアから出荷エリアに至るまで、自動倉庫システム全体の各ポイントを結ぶ「架け橋(搬送ルート)」としての役割を担っています。
AS/RS(自動倉庫)と連携する場合、ローラーコンベアは、入荷エリアからスタッカークレーン(SRM)が保管棚へ収納するための受け渡し地点までパレットや段ボール箱を搬送し、さらに保管棚からピッキングされた商品を梱包エリアや出荷ポイントへと送り出します。これにより、作業員が手作業で商品を別のポイントへ持ち運ぶ必要がなくなり、入荷・保管・出庫の一連のプロセスがシームレスに連動します。
このような接続ポイントは、自動機械と人手による作業エリアの間で発生しやすいボトルネックを解消するため、1日あたりのパレット入出荷量が多い倉庫で頻繁に見られます。
一方、AGV(無人搬送車)ロボットと組み合わせて使用する場合、ローラーコンベアはしばしば荷物の受け渡し地点(ハンドオフポイント)として設置されます。AGVがコンベアの端まで走行して商品をコンベア上に積み込むか、あるいはコンベア上の商品をピックアップして倉庫内の別の場所へ自動で搬送します。
ハンドオフポイント(受け渡し地点)の設計を正確に行うためには、AGV各モデルの昇降・リフト能力にコンベアの高さや位置を正確に合わせる必要があるため、実際の現場調査(現地調査)が不可欠となります。 また、4ウェイシャトル(4-Way Shuttle)システムを導入している倉庫では、高密度ラックへの投入前に、ローラーコンベアがパレットの一時ストック場所として機能します。シャトルには正確なパレットの受け渡しタイミングが求められるため、アキュムレーション・ローラーコンベア(蓄積コンベア)を間に挟むことで、パレットがライン上で渋滞を起こすことなく、適切なタイミングでスムーズに到着するように調整できます。
これらすべての接続ポイントは、倉庫のゲートを最初に通過した瞬間から出荷ポイントに至るまで、ルート上のあらゆる場所で商品の位置を正確に把握するWMS(倉庫管理システム)ソフトウェアによって制御・追跡されています(ソフトウェア連携の詳細については、上記の「考慮すべき要因」の項目をご参照ください)。
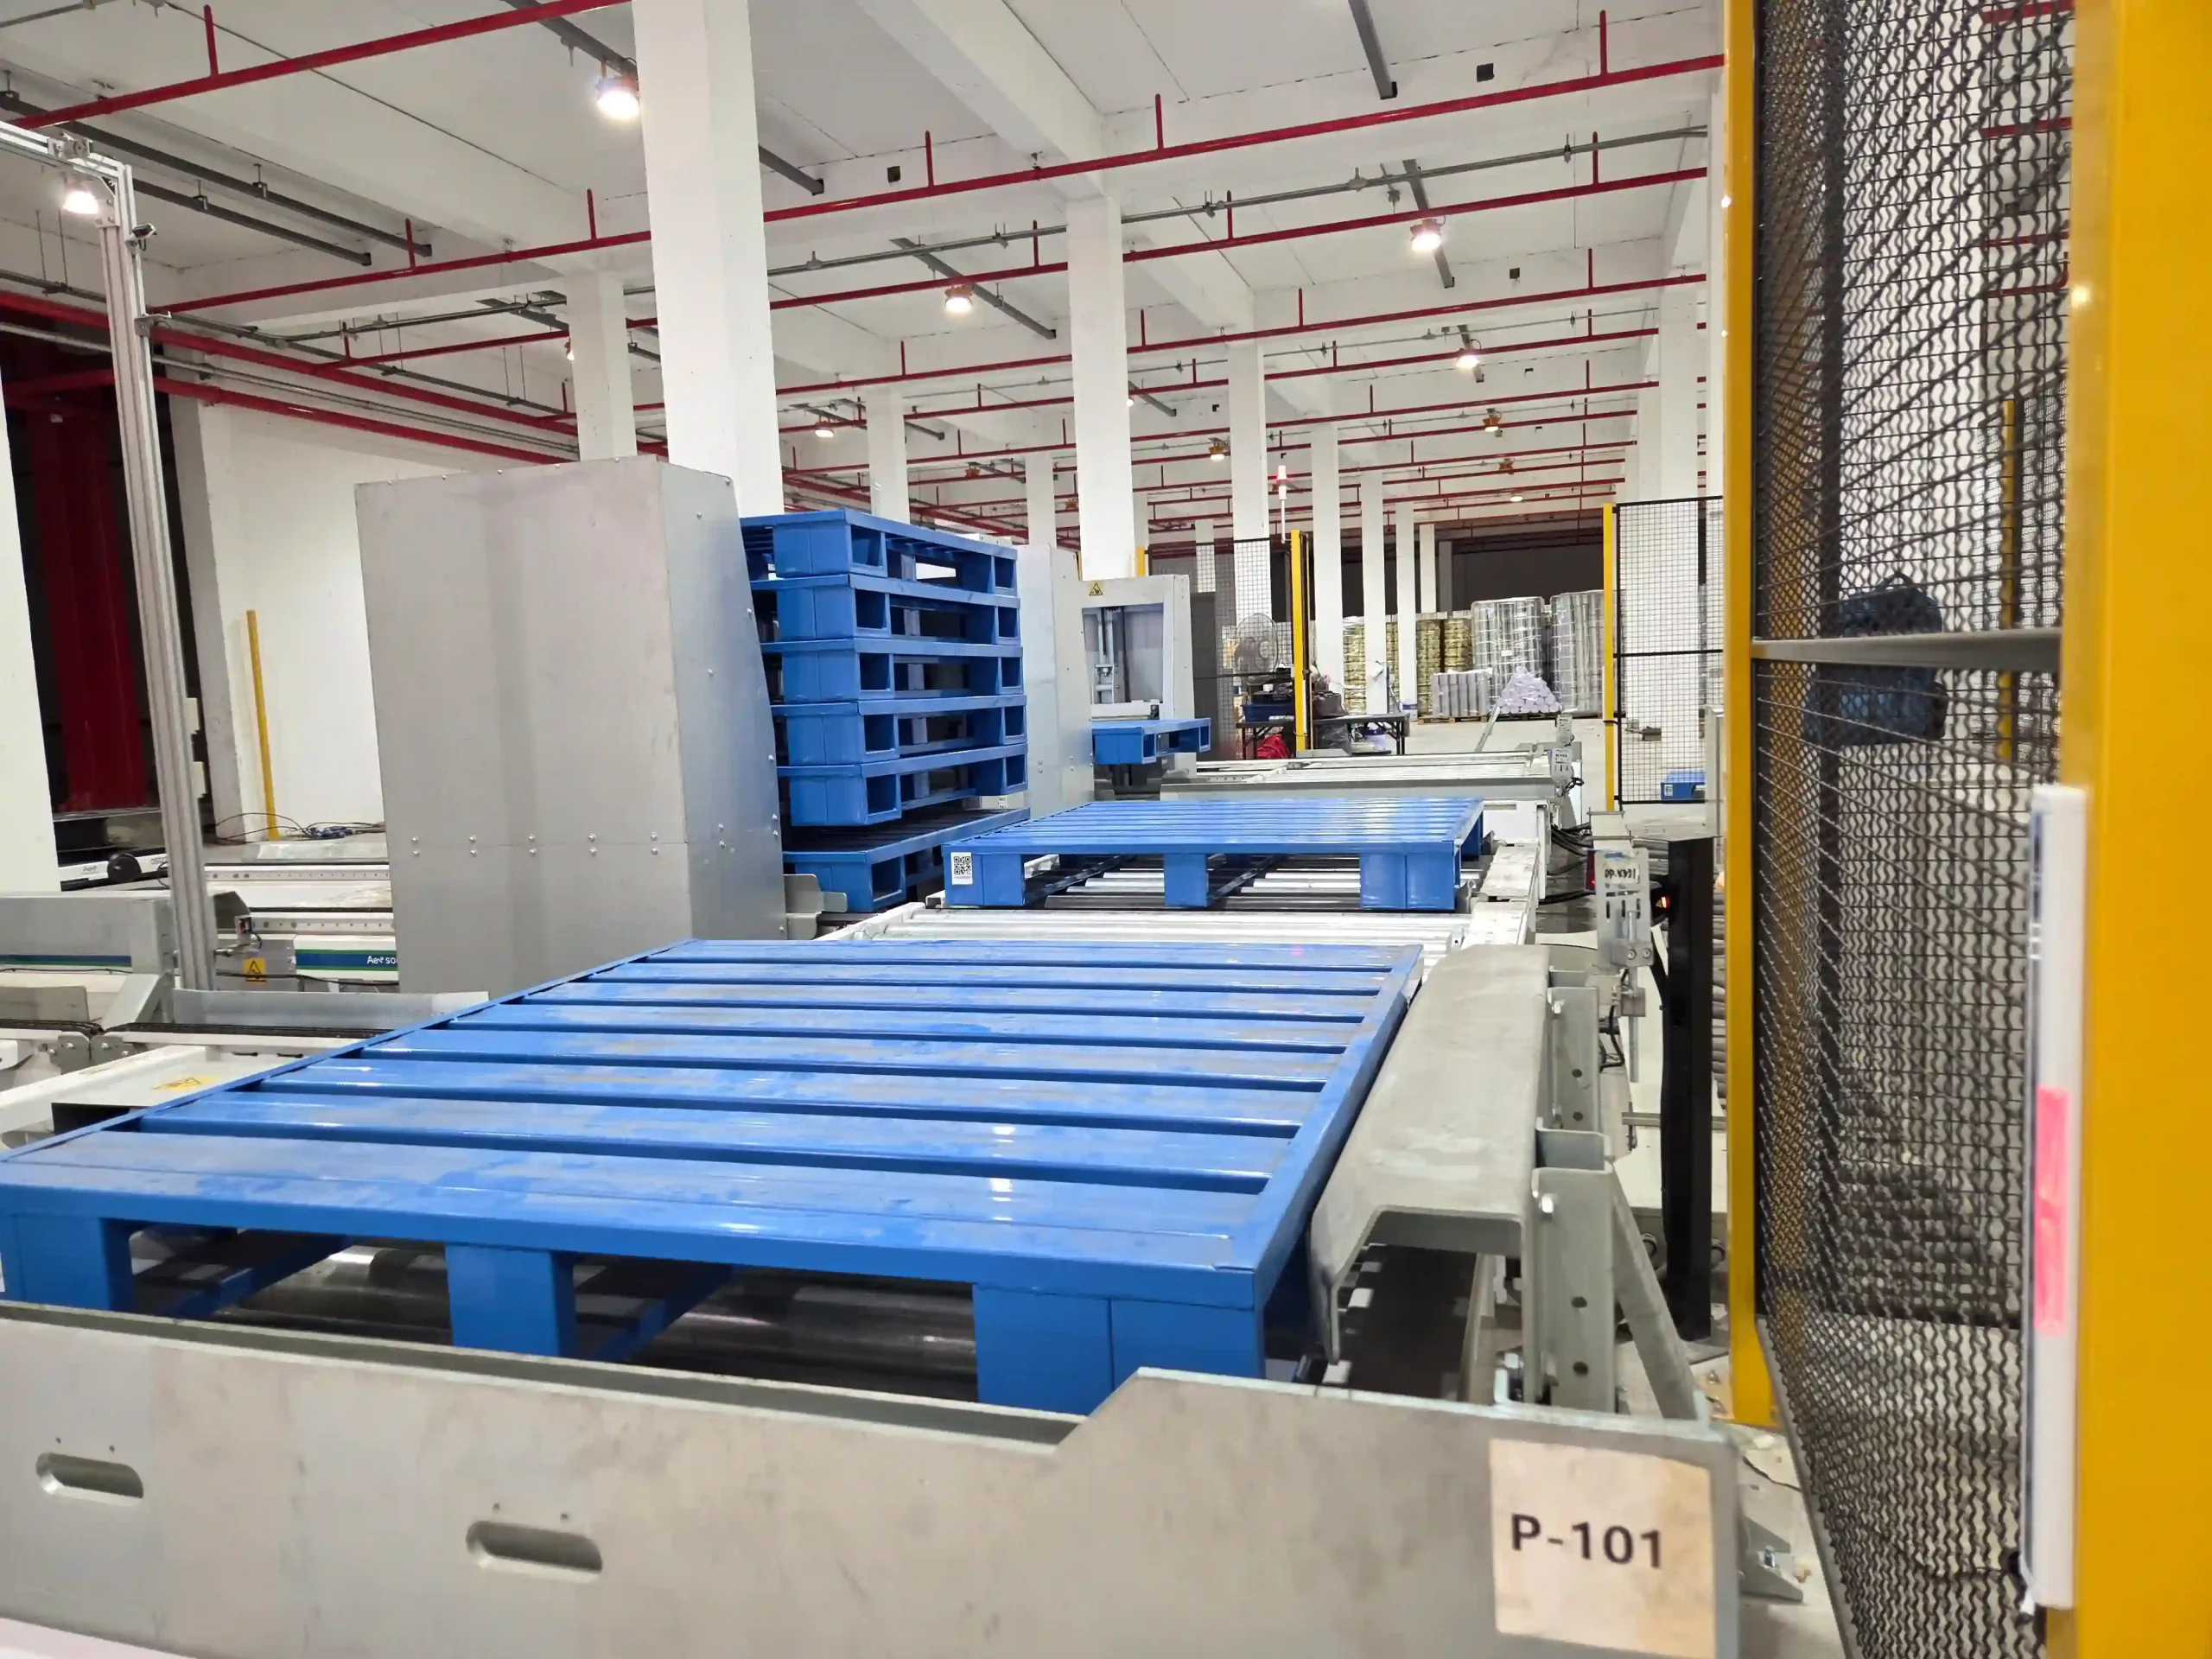
AEI Solutionは、「自動倉庫(マテリアルハンドリング)システム」を手掛ける企業として、設計前の現場調査(現地調査)を常に徹底しています。商品の重量、搬送頻度、既存の倉庫レイアウトだけでなく、お客様が現在保有している、または将来的に導入を計画している他の自動化システムとの拡張性まで綿密に確認します。これにより、今日設置するローラーコンベアが、翌年以降のシステムの拡張にも、再構築(リプレイス)を行うことなくそのまま対応できるよう設計されます。ローラーコンベアは一見シンプルな設備に思われがちですが、ピッチのサイズ選定ミスや、本来動力式(Powered)が必要な場所に重力式(Gravity)を採用するなど、わずか1箇所の設計ミスがその場所だけでなく、ライン全体の搬送スピードや稼働率全体に深刻な悪影響を及ぼします。
正直に申し上げますと、ローラーコンベアがあらゆる状況において最適解であるとは限りません。底面の強度が十分でない商品を取り扱う場合や、取扱量が少なくモーター駆動システムの導入コストに見合わない倉庫においては、従来の人手による運搬やフォークリフトの継続利用が適しているケースもあります。AEI Solutionでは、流行に流されて不要な過剰投資をお勧めするようなことはせず、お客様のビジネスにおける実際の必要性(費用対効果)をしっかりと見極めた上で最適なご提案をいたします。
段ボール箱、プラスチックトレー、木製・プラスチックパレット、底面が平らな金属ワークなど、底面が平らで硬い商品に適しています。一方、柔らかい底面を持つ商品や、中身が偏って形状が不規則な袋(ルーズなビニール袋など)には適していません。
ローラーコンベアは複数の円形ローラーで商品を点支持するため、耐荷重性に優れ、摩耗しにくい特徴があります。一方、ベルトコンベアは連続したベルトを使用するため、形状が不規則な商品や液体・粉末の搬送に適していますが、一点あたりの耐荷重はローラーコンベアよりも劣ります。
搬送ラインの長さやゾーン制御システムの複雑さによって異なります。電気系統を必要としない通常の重力式(Gravity)コンベアは比較的短期間で設置できますが、センサーや制御ソフトとの連携が必要な動力式(Powered)やCDLRシステムは、より時間を要します。具体的なスケジュールについては、現場調査後に明確なタイムラインをご案内いたします。
はい、自動倉庫システムにおいては非常に一般的な組み合わせです。 ローラーコンベアは、AS/RSの受渡地点とAGVのハンドオフポイントを結ぶ搬送ルートとして機能し、システム全体のシームレスな搬送フローを実現します。
ドライブチェーンや駆動ベルトの張力確認、回転不良の原因となるローラー上の粉塵やゴミの定期的な清掃が必要です。また、動力式やCDLRシステムの場合は、モーターやセンサーの定期点検を行います。なお、重力式の場合は、通常の清掃を除けばメンテナンスはほとんど不要です。
システムの種類、ラインの長さ、制御ゾーンの数、対象商品の重量によって異なります。重力式(Gravity)が最も低コストですが、センサーや制御ソフトを備えたCDLRや動力式システムは、その複雑さに応じてコストが高くなります。一律の価格比較ではなく、企業の実際のニーズに基づいた個別のお見積り・評価をお勧めいたします。
ローラーコンベアは一見するとシンプルな基本設備に思われがちですが、倉庫内におけるプロセス全体のスピードと精度に直接的な影響を与えます。商品の重量、流動のタイミング、そして他の自動化システムとの連携計画を最初から適切に考慮して選定を行うことで、将来的な生産能力の拡張や、AS/RS、AGV、4ウェイシャトルの導入時に、既存システムを再構築(リプレイス)する必要性を完全になくすことができます。
倉庫内における搬送ポイントの改善をご検討中の方、または既存の自動倉庫システムへローラーコンベアの導入・連携をお考えの方は、ぜひAEI Solutionの専門家チームにご相談ください(ご相談無料)。経験豊富なチームが実際の現場調査(現地調査)を行い、お客様のビジネスの作業プロセスに最も適したシステムをオーダーメイドで設計いたします。